
Bước Ren Là Gì? Cách Đo Bước Ren Ty Ren Chính Xác
Bước ren là một trong những thông số quan trọng quyết định ty ren có lắp được với bát chuồn, đai ốc hoặc phụ kiện ren hay không. Hai thanh ty ren có đường kính ngoài gần giống nhau nhưng khác bước ren vẫn có thể không tương thích.
Trong thực tế, nhiều người chỉ nhìn đường kính hoặc thử vặn bát chuồn ở đầu thanh rồi kết luận sản phẩm đạt yêu cầu. Cách kiểm tra này có thể bỏ sót các lỗi như sai bước ren, ren không đều, đầu thanh bị dập hoặc phụ kiện chỉ ăn khớp tại một đoạn ngắn.

Bài viết dưới đây giải thích bước ren là gì, cách phân biệt bước ren với các thông số khác và hướng dẫn đo bước ren ty ren bằng dụng cụ chuyên dụng hoặc các dụng cụ phổ biến tại kho, cửa hàng và công trường.
Bước ren là gì?
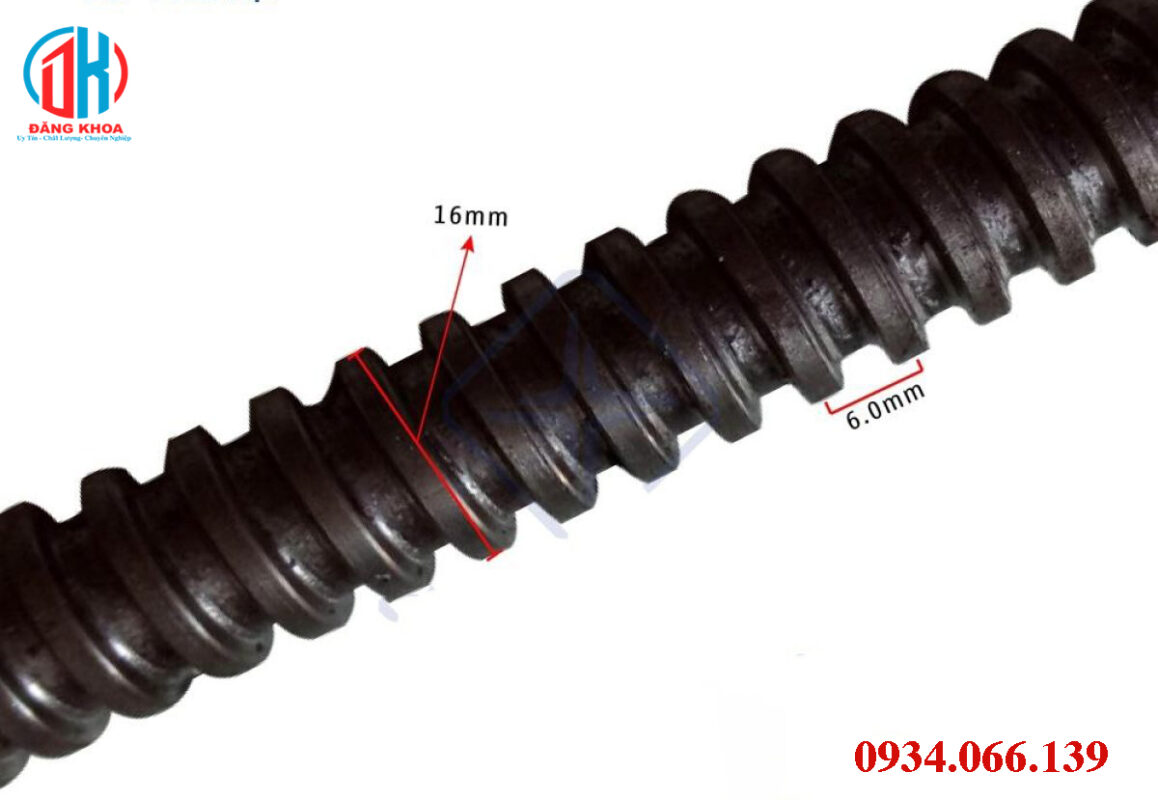
Bước ren thường được ký hiệu là P, là khoảng cách đo theo phương song song với trục của chi tiết ren giữa hai điểm tương ứng trên hai vòng ren liền kề.
Có thể hiểu đơn giản: nếu chọn tâm của một đỉnh ren, bước ren là khoảng cách từ tâm đỉnh ren đó đến tâm đỉnh ren tiếp theo.
ISO 5408 quy định hệ thống thuật ngữ cơ bản dùng cho ren, áp dụng cho cả ren đối xứng, ren không đối xứng, ren trụ và ren côn. Đối với ren hệ mét thông dụng, hình dạng biên dạng cơ bản được quy định trong ISO 68-1.
Bước ren thường được biểu thị bằng milimét đối với ren hệ mét.
Ví dụ:
M16 × 2
Trong ký hiệu này:
- M cho biết đây là ren hệ mét.
- 16 là đường kính danh nghĩa tính bằng milimét.
- 2 là bước ren, tức khoảng cách giữa hai vòng ren liền kề là 2 mm.
Tuy nhiên, không nên mặc định mọi ty ren được gọi là D16 đều có ký hiệu hoặc bước ren giống M16 × 2. “D16” có thể chỉ là tên quy cách thương mại, đặc biệt đối với ty ren cốp pha có biên dạng ren riêng.
Bước ren ảnh hưởng thế nào đến ty ren?
Bước ren ảnh hưởng trực tiếp đến khả năng ăn khớp giữa ty ren và phụ kiện ren trong.
Khi bước ren của hai chi tiết không giống nhau, có thể xảy ra các hiện tượng:
- Bát chuồn không bắt được vào đầu ty ren.
- Bát chỉ vặn được một hoặc hai vòng rồi bị kẹt.
- Phải dùng lực lớn mới xoay được.
- Ren bị cạ hoặc phá hỏng khi cố siết.
- Bát chuồn có cảm giác lỏng hoặc trượt ren.
- Phụ kiện chỉ lắp được ở một số đoạn trên thanh.
- Ren ngoài và ren trong bị biến dạng sau khi sử dụng.
Đường kính gần giống nhau không bảo đảm hai chi tiết có thể lắp với nhau. Ngoài bước ren, khả năng tương thích còn phụ thuộc vào biên dạng ren, đường kính đỉnh ren, đường kính chân ren, đường kính trung bình, số đầu mối ren và dung sai chế tạo.
ISO 724 quy định các kích thước cơ bản của ren hệ mét thông dụng, còn ISO 965 quy định giới hạn kích thước và các cấp dung sai cho những nhóm ren thuộc phạm vi áp dụng. Điều này cho thấy việc đánh giá ren không thể chỉ dựa trên một phép đo đường kính ngoài.
Phân biệt bước ren với các thông số khác
Bước ren và đường kính ren
Đường kính ren được đo theo phương vuông góc với trục của thanh. Bước ren được đo theo phương song song với trục.
Một thanh ty ren có thể có đường kính ngoài đúng yêu cầu nhưng bước ren sai. Ngược lại, hai thanh có bước ren giống nhau nhưng khác đường kính cũng không thể lắp chung một loại bát chuồn.
Đối với ren ngoài, có thể cần phân biệt:
- Đường kính ngoài hoặc đường kính đỉnh ren.
- Đường kính trung bình.
- Đường kính chân ren.
Thước cặp thông thường chủ yếu hỗ trợ kiểm tra nhanh đường kính ngoài. Việc xác định chính xác đường kính trung bình cần phương pháp và thiết bị phù hợp hơn.
Bước ren và số vòng ren
Bước ren là khoảng cách giữa hai vòng ren liền kề. Số vòng ren là số lượng vòng xuất hiện trên một chiều dài nhất định.
Bước ren càng nhỏ thì số vòng ren trên cùng một chiều dài càng nhiều. Ngược lại, bước ren lớn tạo ra các vòng ren thưa hơn.
Hai thông số có quan hệ với nhau nhưng không phải là cùng một đại lượng.
Bước ren và bước tiến
Bước tiến, còn được gọi là lead, là quãng đường chi tiết ren di chuyển dọc trục sau một vòng quay hoàn chỉnh.
Với ren một đầu mối:
Bước tiến = bước ren
Với ren nhiều đầu mối:
Bước tiến = bước ren × số đầu mối
Ví dụ, một ren hai đầu mối có bước ren 4 mm sẽ tiến dọc trục 8 mm sau một vòng quay.
Đây là lý do chỉ đo khoảng cách giữa hai đỉnh ren chưa chắc đã cho biết quãng đường di chuyển sau mỗi vòng quay nếu sản phẩm sử dụng ren nhiều đầu mối.
Bước ren và biên dạng ren
Biên dạng ren là hình dạng của ren khi quan sát trên mặt cắt đi qua trục của chi tiết.
Các hệ ren khác nhau có thể sử dụng:
- Ren tam giác.
- Ren thang.
- Ren vuông.
- Ren răng cưa.
- Biên dạng ren chuyên dụng.
Hai sản phẩm có cùng đường kính và cùng bước ren vẫn có thể không tương thích nếu góc sườn, hình dạng đỉnh hoặc hình dạng chân ren khác nhau.
ISO 68-1 xác định biên dạng cơ bản và biên dạng thiết kế cho ren hệ mét thông dụng. Tiêu chuẩn này không đồng nghĩa mọi loại ty ren cốp pha trên thị trường đều sử dụng đúng biên dạng ren M tiêu chuẩn.
Ty ren D12, D16, D17 có bước ren bao nhiêu?
Không có một câu trả lời chung áp dụng cho mọi ty ren được gọi là D12, D16 hoặc D17.
Tên quy cách có thể được nhà sản xuất hoặc nhà cung cấp sử dụng để chỉ:
- Đường kính danh nghĩa.
- Đường kính ngoài gần đúng.
- Dòng sản phẩm.
- Loại bát chuồn tương thích.
- Quy cách thương mại phổ biến trên từng thị trường.
Bước ren thực tế còn phụ thuộc vào:
- Nhà sản xuất.
- Máy cán ren.
- Loại ty ren.
- Biên dạng ren.
- Tiêu chuẩn áp dụng.
- Lô sản xuất.
- Loại bát chuồn hoặc tán đi kèm.
Vì vậy, không nên ghi đơn đặt hàng chỉ bằng cụm “ty ren D16”. Hồ sơ mua hàng nên thể hiện thêm bước ren, chiều dài, đường kính cần kiểm tra, mẫu phụ kiện tương thích và dung sai được chấp nhận.
Đối với ren hệ mét thông dụng, ISO 261 thiết lập kế hoạch chung về các tổ hợp đường kính và bước ren; ISO 262 lựa chọn một số kích thước ưu tiên cho bu lông, vít, ty cấy và đai ốc. Những tiêu chuẩn này chỉ áp dụng khi sản phẩm thực sự được thiết kế theo hệ ren M tương ứng.

Dụng cụ đo bước ren ty ren
Tùy mức độ chính xác cần thiết, có thể sử dụng:
- Dưỡng đo bước ren.
- Thước cặp.
- Thước thép có vạch chia rõ.
- Kính lúp hoặc camera phóng đại.
- Bát chuồn hoặc đai ốc mẫu.
- Dưỡng kiểm ren đạt và không đạt.
- Máy đo biên dạng hoặc thiết bị quang học.
- Thiết bị chuyên dụng để đo đường kính trung bình.
Trong điều kiện kho hoặc công trường, dưỡng đo ren kết hợp với thước cặp và phụ kiện mẫu thường đủ để sàng lọc nhanh. Nếu cần xác nhận dung sai hoặc nghiệm thu theo tiêu chuẩn, phải sử dụng phương pháp đo phù hợp với hồ sơ kỹ thuật.
Cách đo bước ren bằng dưỡng đo ren
Dưỡng đo ren là bộ lá kim loại, mỗi lá có các răng được chế tạo theo một bước ren xác định.
Trên từng lá thường ghi:
- Bước ren tính bằng milimét.
- Hoặc số vòng ren trên một inch đối với dưỡng hệ inch.
Các bước thực hiện
Bước 1: Làm sạch ty ren
Loại bỏ đất, dầu đặc, bê tông, gỉ bong hoặc tạp chất trong rãnh ren. Tạp chất có thể làm lá dưỡng không tiếp xúc đúng với bề mặt ren.
Bước 2: Chọn vùng ren còn nguyên vẹn
Không đo tại đầu thanh bị cắt, bị dập hoặc có ba via. Nên chọn một đoạn ở giữa thanh, nơi các vòng ren còn tương đối đầy đủ.
Bước 3: Đặt lá dưỡng song song với trục thanh
Áp phần răng của dưỡng vào rãnh ren. Các răng của dưỡng phải cùng hướng với các vòng ren trên thanh.
Bước 4: Thử lần lượt các lá gần đúng
Chọn lá có bước ren gần với quan sát ban đầu rồi thử các lá lớn hơn hoặc nhỏ hơn.
Bước 5: Quan sát độ ăn khớp
Lá phù hợp khi:
- Các răng của dưỡng nằm đều trong rãnh ren.
- Không có khe sáng lớn giữa dưỡng và ty ren.
- Dưỡng không bị cập kênh.
- Các răng không chỉ khớp ở một hoặc hai vị trí.
- Độ ăn khớp được duy trì trên toàn bộ đoạn tiếp xúc.
Bước 6: Đọc giá trị trên lá dưỡng
Giá trị ghi trên lá là bước ren đo được hoặc số vòng ren trên một đơn vị chiều dài, tùy loại dưỡng.
Lưu ý khi sử dụng dưỡng ren
Dưỡng đo bước ren chủ yếu giúp nhận dạng bước ren. Nó không xác nhận đầy đủ:
- Đường kính ren.
- Đường kính trung bình.
- Góc sườn ren.
- Độ chính xác của biên dạng.
- Dung sai toàn bộ ren.
- Khả năng chịu lực.
- Khả năng tương thích của toàn lô sản phẩm.
ISO 1502 quy định nguyên tắc chế tạo và sử dụng các loại dưỡng để kiểm tra ren hệ mét thông dụng, bao gồm việc phân biệt chi tiết đạt và không đạt giới hạn kích thước. Một bộ lá đo bước ren cầm tay không tương đương hoàn toàn với bộ dưỡng kiểm giới hạn đạt/không đạt.
Cách đo bước ren bằng thước cặp
Khi không có dưỡng đo ren, có thể dùng thước cặp để đo tổng chiều dài của nhiều khoảng ren rồi tính bước ren trung bình.
Không nên đo riêng một khoảng ren vì sai số đặt mỏ thước có thể chiếm tỷ lệ lớn so với kết quả cần đo.
Công thức tính
P = L ÷ n
Trong đó:
- P là bước ren.
- L là tổng chiều dài đo được.
- n là số khoảng ren trong đoạn đo.
Ví dụ
Giả sử đo từ tâm đỉnh ren thứ nhất đến tâm đỉnh ren thứ 11 được 50 mm.
Giữa đỉnh thứ nhất và đỉnh thứ 11 có:
11 − 1 = 10 khoảng ren
Bước ren được tính:
P = 50 ÷ 10 = 5 mm
Như vậy, bước ren đo được xấp xỉ 5 mm.
Các bước đo chi tiết
- Lau sạch đoạn ren cần đo.
- Chọn đoạn có ren đều và không bị va đập.
- Xác định một đỉnh ren làm điểm bắt đầu.
- Đếm ít nhất từ 5 đến 10 khoảng ren nếu chiều dài cho phép.
- Đặt hai mỏ thước tại hai điểm tương ứng.
- Giữ thước song song với trục ty ren.
- Đọc tổng chiều dài.
- Chia tổng chiều dài cho số khoảng ren.
- Đo lại tại ít nhất hai vị trí khác trên thanh.
- So sánh kết quả giữa các lần đo.
Đo trên càng nhiều khoảng ren thì ảnh hưởng của sai số xác định điểm đầu và điểm cuối càng giảm. Tuy nhiên, đoạn đo phải nằm trên phần ren còn nguyên vẹn.
Cách đo bước ren bằng thước thép
Thước thép có độ chính xác thấp hơn thước cặp nhưng vẫn có thể dùng để kiểm tra sơ bộ những loại ty ren có bước ren tương đối lớn.
Cách thực hiện:
- Đặt thước song song với trục ty ren.
- Chọn một vạch rõ làm điểm bắt đầu.
- Đếm nhiều khoảng ren liên tiếp.
- Đo tổng chiều dài của đoạn đã đếm.
- Chia tổng chiều dài cho số khoảng ren.
Ví dụ, nếu 10 khoảng ren có tổng chiều dài gần 50 mm thì bước ren xấp xỉ 5 mm.
Phương pháp này không thích hợp khi:
- Bước ren nhỏ.
- Đỉnh ren không sắc nét.
- Cần xác định dung sai nhỏ.
- Thước có vạch chia thô.
- Bề mặt ren bị mòn hoặc biến dạng.
- Kết quả được dùng để nghiệm thu kỹ thuật chính thức.
Cách đo theo số vòng ren trên một chiều dài
Một phương pháp khác là đếm số vòng ren xuất hiện trên một đoạn chiều dài cố định.
Ví dụ:
- Chọn một đoạn dài 50 mm.
- Đếm số khoảng ren trong đoạn.
- Lấy 50 chia cho số khoảng.
Cần lưu ý phân biệt số đỉnh ren và số khoảng ren.
Nếu quan sát thấy 11 đỉnh từ điểm đầu đến điểm cuối thì chỉ có 10 khoảng ren. Việc lấy chiều dài chia cho 11 thay vì 10 sẽ làm kết quả sai.
Cách xác định ren hệ inch
Ren hệ inch thường được mô tả bằng số vòng ren trên một inch, gọi là TPI — threads per inch.
Có thể chuyển đổi gần đúng giữa TPI và bước ren milimét bằng công thức:
Bước ren tính bằng mm = 25,4 ÷ TPI
Ví dụ, nếu một chi tiết có 5 vòng ren trên mỗi inch:
P = 25,4 ÷ 5 = 5,08 mm
Không nên chỉ dựa vào giá trị gần giống để kết luận ren hệ mét và ren hệ inch có thể dùng thay thế cho nhau. Hai hệ ren có thể khác biên dạng, đường kính và dung sai dù bước quy đổi gần bằng nhau.
Cách kiểm tra bước ren bằng bát chuồn mẫu
Thử lắp bát chuồn là phương pháp thực tế để kiểm tra khả năng sử dụng, nhưng không phải là phép đo bước ren độc lập.
Quy trình thử lắp
- Chọn bát chuồn mẫu đã được xác nhận đúng quy cách.
- Kiểm tra ren trong của bát không bị mòn hoặc dính bê tông.
- Kiểm tra đầu ty ren không bị dập.
- Đưa bát chuồn vào bằng tay.
- Xoay qua nhiều vòng ren, không chỉ một hoặc hai vòng.
- Di chuyển bát qua các vị trí đầu, giữa và cuối thanh.
- Thử cùng một bát trên nhiều thanh.
- Thử nhiều bát trên cùng một thanh.
- Ghi nhận vị trí bị kẹt, lỏng hoặc trượt ren.
Dấu hiệu ăn khớp tốt
- Bát bắt ren bằng tay tương đối dễ dàng.
- Chuyển động đều qua nhiều vòng.
- Không có điểm kẹt đột ngột.
- Không phải dùng lực bất thường.
- Không có tiếng cạ mạnh.
- Không bị trượt khi đổi chiều xoay.
- Mức độ rơ không thay đổi bất thường giữa các đoạn.
Vì sao thử lắp chưa đủ?
Một bát chuồn bị mòn có thể lắp được với ty ren không đúng quy cách. Ngược lại, một bát chuồn bị méo hoặc dính bê tông có thể không lắp được dù bước ren của thanh đúng.
Do đó, cần kết hợp:
- Đo bước ren.
- Đo đường kính.
- Quan sát biên dạng.
- Kiểm tra bát chuồn mẫu.
- Đối chiếu hồ sơ kỹ thuật.
Cách kiểm tra ren bằng dưỡng đạt và không đạt
Trong sản xuất hoặc kiểm tra chất lượng chuyên nghiệp, ren có thể được kiểm tra bằng hệ thống dưỡng đạt và không đạt.
Nguyên tắc khái quát:
- Dưỡng đạt phải lắp theo yêu cầu quy định.
- Dưỡng không đạt không được đi vào vượt quá giới hạn cho phép.
Loại dưỡng này kiểm tra tổng hợp nhiều yếu tố của ren hiệu quả hơn việc chỉ đo bước ren bằng thước.
ISO 1502 cung cấp các yêu cầu về dưỡng và phương pháp kiểm tra ren hệ mét thông dụng. Tuy nhiên, phải chọn đúng loại dưỡng theo đường kính, bước ren, cấp dung sai và loại ren của sản phẩm.
Với ty ren cốp pha có biên dạng chuyên dụng, cần sử dụng dưỡng hoặc phụ kiện chuẩn được thiết kế riêng cho hệ ren đó.
Khi nào cần đo đường kính trung bình của ren?
Đường kính trung bình là thông số quan trọng đối với độ ăn khớp giữa ren ngoài và ren trong.
Khi yêu cầu kiểm tra cao hơn, đường kính trung bình có thể được đo bằng:
- Phương pháp ba dây.
- Panme đo ren.
- Máy đo biên dạng.
- Thiết bị quang học.
- Máy đo tọa độ.
- Dưỡng kiểm chuyên dụng.
ISO 16239 quy định dây đo hệ mét dùng để đo đường kính trung bình của một số hệ ren, bao gồm ren hệ mét thông dụng, ren Unified, ren ống Whitworth và ren thang hệ mét trong phạm vi áp dụng.
Phương pháp ba dây không nên được thực hiện tùy ý tại công trường nếu người đo chưa xác định được:
- Biên dạng ren.
- Bước ren danh nghĩa.
- Đường kính danh nghĩa.
- Kích thước dây phù hợp.
- Công thức hiệu chỉnh.
- Dung sai được phép.
Bảng so sánh các phương pháp đo bước ren
| Phương pháp | Độ thuận tiện | Mức độ chính xác | Mục đích phù hợp |
|---|---|---|---|
| Quan sát bằng mắt | Cao | Thấp | Phân loại sơ bộ |
| Thử bát chuồn mẫu | Cao | Không phải phép đo trực tiếp | Kiểm tra khả năng lắp |
| Thước thép | Cao | Thấp đến trung bình | Kiểm tra nhanh bước ren lớn |
| Thước cặp | Khá cao | Trung bình | Đo tổng nhiều khoảng ren |
| Dưỡng bước ren | Cao | Khá | Nhận dạng bước ren |
| Dưỡng đạt/không đạt | Trung bình | Cao khi dùng đúng | Kiểm tra giới hạn ren |
| Phương pháp ba dây | Thấp tại công trường | Cao | Đo đường kính trung bình |
| Máy đo biên dạng | Thấp | Cao | Phân tích đầy đủ biên dạng |
Sai số bao nhiêu được xem là chấp nhận?
Không thể đặt một mức sai số chung cho mọi loại ty ren.
Mức chấp nhận phụ thuộc vào:
- Tiêu chuẩn sản phẩm.
- Biên dạng ren.
- Đường kính danh nghĩa.
- Bước ren danh nghĩa.
- Cấp dung sai.
- Phương pháp đo.
- Độ chính xác của dụng cụ.
- Điều kiện sử dụng.
- Yêu cầu trong hợp đồng.
ISO 965 quy định các cấp dung sai và giới hạn kích thước cho các nhóm ren hệ mét thuộc phạm vi áp dụng. Những giới hạn này không nên được tự động áp cho ty ren cốp pha chuyên dụng nếu nhà sản xuất không công bố sản phẩm theo hệ tiêu chuẩn đó.
Khi mua ty ren, hai bên nên thống nhất trước:
- Bước ren danh nghĩa.
- Dung sai bước ren.
- Phương pháp đo.
- Số mẫu cần kiểm tra.
- Dụng cụ sử dụng.
- Điều kiện chấp nhận hoặc loại bỏ.
- Mẫu bát chuồn đối chứng.
Những sai lầm thường gặp khi đo bước ren
Đếm số đỉnh thay vì số khoảng ren
Mười một đỉnh ren liên tiếp chỉ tạo ra mười khoảng ren. Đây là lỗi tính toán phổ biến nhất khi đo bằng thước.
Chỉ đo một khoảng ren
Sai số đặt mỏ thước có thể làm kết quả lệch đáng kể. Nên đo tổng chiều dài của nhiều khoảng rồi lấy giá trị trung bình.
Đo tại đầu thanh bị dập
Quá trình cắt và vận chuyển có thể làm biến dạng các vòng ren đầu tiên. Nên đo tại đoạn ren nguyên vẹn ở giữa thanh.
Đặt thước nghiêng
Nếu thước không song song với trục thanh, chiều dài đọc được sẽ lớn hơn khoảng cách thực theo phương trục.
Chỉ dựa vào đường kính ngoài
Cùng đường kính không đồng nghĩa cùng bước ren, cùng biên dạng hoặc cùng dung sai.
Chỉ thử một bát chuồn
Một phụ kiện mẫu bị mòn hoặc biến dạng không đại diện cho toàn bộ lô. Cần thử lắp chéo nhiều mẫu.
Ép bát chuồn bằng dụng cụ
Khi phải dùng búa, kìm hoặc lực lớn để bắt đầu lắp, kết quả thử không còn phản ánh khả năng tương thích bình thường. Việc cố ép còn có thể phá hỏng ren.
Làm tròn kết quả quá sớm
Nếu đo được 49,2 mm trên 10 khoảng, bước ren trung bình là 4,92 mm. Không nên lập tức làm tròn thành 5 mm rồi kết luận đạt nếu chưa biết dung sai cho phép.
Mặc định D16 luôn có cùng bước ren
Các sản phẩm mang cùng tên D16 nhưng khác nhà sản xuất hoặc khác hệ ty ren có thể không sử dụng cùng biên dạng và bước ren.
Quy trình kiểm tra bước ren khi nhận hàng
Đối với một lô ty ren mới, có thể thực hiện theo quy trình sau:
Bước 1: Đối chiếu đơn đặt hàng
Kiểm tra các thông tin:
- Tên quy cách.
- Bước ren yêu cầu.
- Chiều dài thanh.
- Đường kính kiểm tra.
- Loại bề mặt.
- Bát chuồn tương thích.
- Dung sai.
- Mẫu đã được duyệt.
Bước 2: Chia lô hàng
Không trộn chung các sản phẩm:
- Khác quy cách.
- Khác chiều dài.
- Khác nhà sản xuất.
- Khác đợt giao.
- Khác loại bề mặt.
Bước 3: Lấy mẫu tại nhiều vị trí
Lấy thanh ở:
- Phía ngoài bó.
- Giữa bó.
- Nhiều bó khác nhau.
- Đầu, giữa và cuối xe hàng.
Không để người giao hàng chỉ lựa chọn những thanh có ngoại quan tốt nhất.
Bước 4: Đo bằng dưỡng ren
Xác định bước ren gần đúng và kiểm tra độ đều tại nhiều đoạn trên thanh.
Bước 5: Kiểm tra lại bằng thước cặp
Đo tổng chiều dài của nhiều khoảng ren để đối chứng với kết quả từ dưỡng.
Bước 6: Đo đường kính ngoài
Đo tại đầu, giữa và cuối thanh để phát hiện sự không đồng đều.
Bước 7: Thử lắp bát chuồn
Thử lắp chéo nhiều thanh và nhiều bát chuồn. Không chỉ thử tại đầu thanh.
Bước 8: Ghi nhận kết quả
Lập bảng gồm:
| Mẫu | Vị trí lấy mẫu | Tổng chiều dài đo | Số khoảng ren | Bước ren tính được | Kết quả thử bát |
| 01 | Bó 1 – phía ngoài | … | … | … | Đạt/không đạt |
| 02 | Bó 1 – ở giữa | … | … | … | Đạt/không đạt |
| 03 | Bó 3 – phía ngoài | … | … | … | Đạt/không đạt |
Bước 9: Mở rộng kiểm tra nếu phát hiện sai lệch
Nếu một mẫu có bước ren khác, bị kẹt bát hoặc có ren không đều, cần kiểm tra thêm các thanh cùng bó và cùng lô.
Bước 10: Lập biên bản trước khi sử dụng
Ghi rõ:
- Số lượng mẫu.
- Dụng cụ đo.
- Kết quả.
- Vị trí lỗi.
- Hình ảnh kèm theo.
- Phương án đổi hoặc phân loại hàng.
Checklist đo bước ren ty ren
- Đã xác định hệ ren của sản phẩm.
- Đã biết bước ren theo đơn đặt hàng.
- Dụng cụ đo còn sử dụng tốt.
- Bề mặt ren đã được làm sạch.
- Không đo tại vị trí bị dập hoặc móp.
- Thước được đặt song song với trục.
- Đã đo nhiều khoảng ren.
- Số khoảng được đếm đúng.
- Đã đo lại tại nhiều vị trí.
- Đã kiểm tra nhiều thanh trong lô.
- Đã thử lắp bát chuồn mẫu.
- Đã thử lắp chéo nhiều mẫu.
- Đã đo thêm đường kính ngoài.
- Đã ghi lại kết quả và hình ảnh.
- Đã đối chiếu dung sai trong hồ sơ mua hàng.
Câu hỏi thường gặp
Có thể đo bước ren bằng thước cuộn không?
Có thể dùng thước cuộn để ước tính với loại ty ren có bước lớn và khi không yêu cầu độ chính xác cao. Tuy nhiên, thước cặp hoặc dưỡng ren phù hợp hơn vì vạch chia và khả năng xác định điểm đo tốt hơn.
Đo một vòng ren có chính xác không?
Không nên. Sai số xác định tâm đỉnh ren có thể lớn so với khoảng cách đang đo. Nên đo từ 5 đến 10 khoảng ren hoặc nhiều hơn nếu điều kiện cho phép.
Bước ren D16 là bao nhiêu?
Không thể xác định chỉ từ tên D16. Cần biết hệ ren, nhà sản xuất, mẫu bát chuồn và thông số kỹ thuật của sản phẩm.
Bước ren và đường kính ren có giống nhau không?
Không. Đường kính được đo vuông góc với trục, còn bước ren được đo dọc theo trục giữa hai vòng ren tương ứng.
Dưỡng ren có kiểm tra được ty ren đạt tiêu chuẩn không?
Dưỡng bước ren cầm tay chủ yếu giúp nhận dạng bước ren. Để xác nhận sản phẩm đạt đầy đủ giới hạn kích thước cần thêm dụng cụ, dưỡng kiểm và phương pháp phù hợp với tiêu chuẩn áp dụng.
Hai ty ren có cùng bước ren có dùng chung bát chuồn được không?
Chưa chắc. Hai thanh còn phải tương thích về đường kính, biên dạng ren, số đầu mối và dung sai.
Bát chuồn vặn được hai vòng có phải đúng bước ren không?
Chưa đủ căn cứ. Ren khác bước đôi khi vẫn có thể bắt được một đoạn ngắn trước khi kẹt hoặc phá ren. Cần thử qua nhiều vòng và nhiều vị trí trên thanh.
Vì sao bát chuồn lắp được ở đầu nhưng kẹt ở giữa thanh?
Nguyên nhân có thể gồm:
- Ren giữa thanh bị móp.
- Bước ren không đều.
- Thanh bị cong.
- Rãnh ren dính tạp chất.
- Lớp mạ quá dày ở một đoạn.
- Biên dạng ren không đồng nhất.
- Bát chuồn bị hư hỏng.
Có thể dùng bát chuồn cũ làm mẫu kiểm tra không?
Có thể dùng để tham khảo nếu bát còn tốt và đã được xác nhận đúng quy cách. Bát bị mòn, nứt, biến dạng hoặc dính bê tông không nên dùng làm mẫu chuẩn duy nhất.
Kết luận
Bước ren là khoảng cách theo phương trục giữa hai điểm tương ứng của hai vòng ren liền kề. Đây là thông số quan trọng nhưng không phải thông số duy nhất quyết định ty ren và bát chuồn có tương thích hay không.
Cách đo thuận tiện nhất là sử dụng dưỡng đo bước ren. Khi không có dưỡng, có thể dùng thước cặp để đo tổng chiều dài của nhiều khoảng ren rồi chia cho số khoảng. Sau khi đo, cần kiểm tra thêm đường kính, biên dạng, độ đồng đều và khả năng lắp chéo với bát chuồn mẫu.
Đối với ty ren cốp pha D12, D16 hoặc D17, không nên suy đoán bước ren chỉ dựa trên tên quy cách. Người mua cần yêu cầu nhà cung cấp công bố thông số, cung cấp mẫu đối chứng và thống nhất phương pháp nghiệm thu trước khi giao hàng.
- Địa chỉ sản xuất: 40, Đường số 6, Phường Bà Điểm, Hồ Chí Minh, Việt Nam.
- Website: https://tyrenbatchuon.vn/
- Điện thoại: 0934.066.139 (zalo)
- Cách Lắp Đặt Ty Ren Cốp Pha Đúng Kỹ Thuật, An Toàn Và Chắc Chắn
- Những Lỗi Thường Gặp Khi Lắp Ty Ren Bát Chuồn Và Cách Khắc Phục
- Giá Phụ Kiện Cốp Pha – Giá Ty Ren, Bát Chuồn, Tán Côn, Kích Tăng
- Phân Biệt Bát Chuồn Tán Côn Và Tán Vuông Trong Thi Công Cốp Pha
- Cốp Pha Là Gì? Các Loại Cốp Pha, Ưu Điểm Và Công Dụng Trong Xây Dựng
Bài viết cùng chủ đề:
-

Cốp Pha Tường Nên Dùng Ty Ren D16 Hay D17?
-
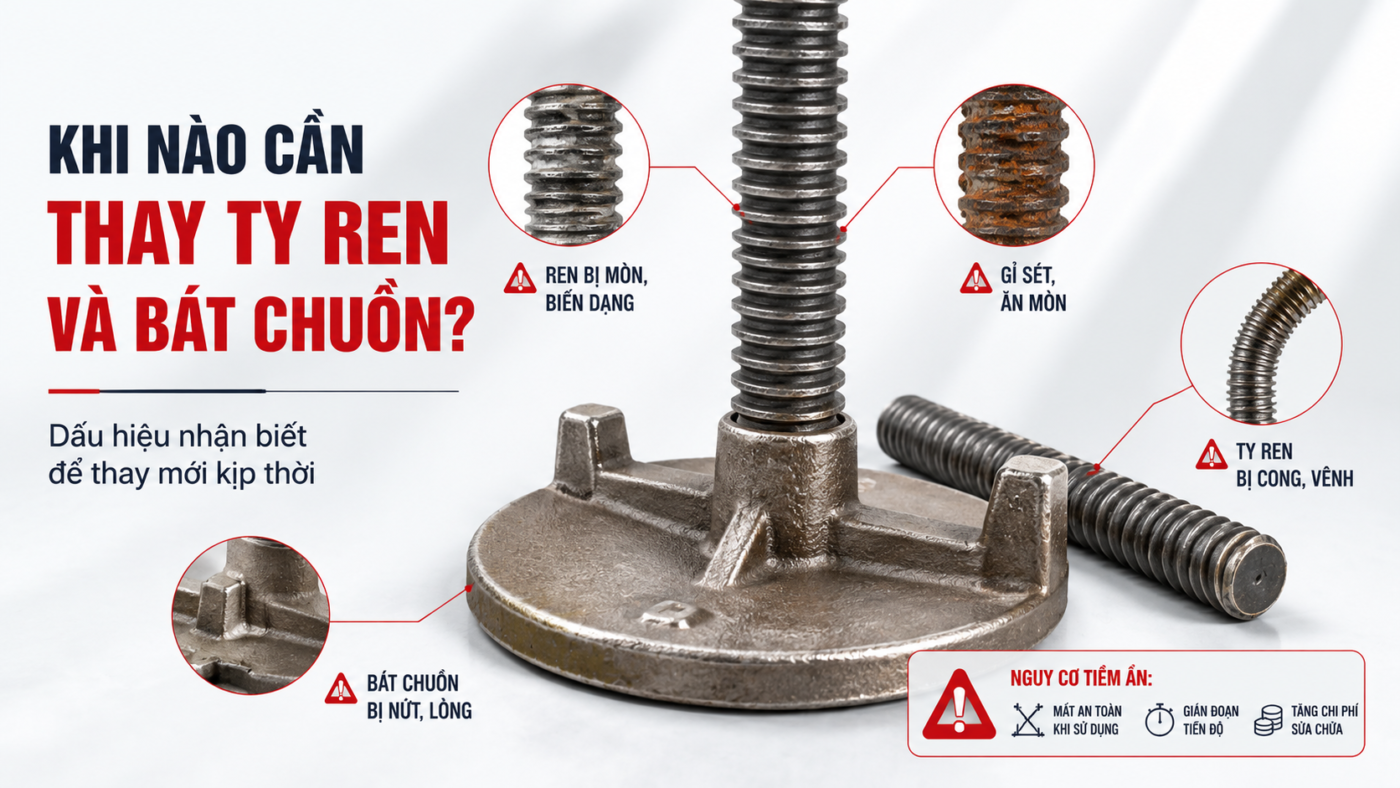
Khi Nào Cần Thay Ty Ren Và Bát Chuồn Mới?
-

Vì Sao Bát Chuồn Không Siết Được Vào Ty Ren? Nguyên Nhân Và Cách Khắc Phục
-

Cách Lắp Đặt Ty Ren Cốp Pha Đúng Kỹ Thuật, An Toàn Và Chắc Chắn
-
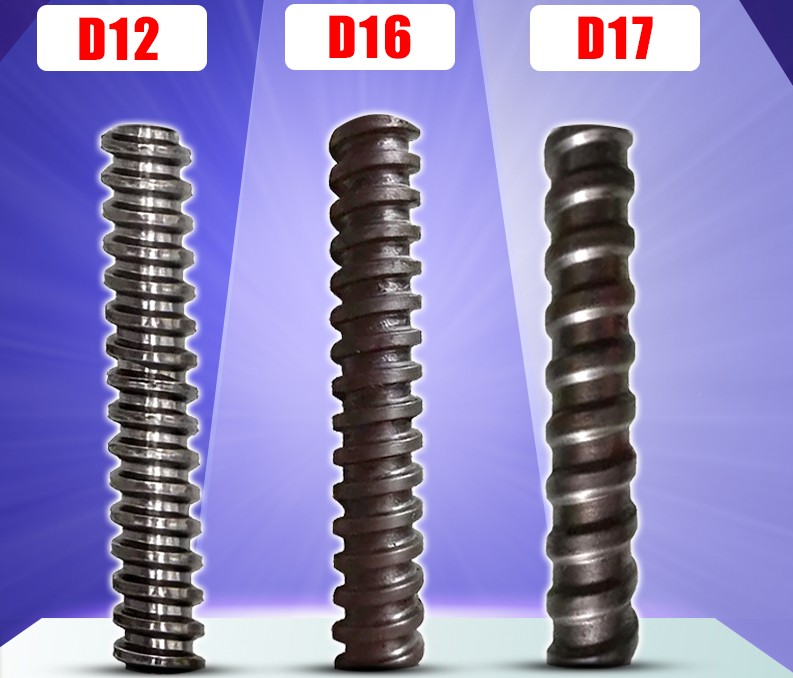
Ty Ren D12, D16 Và D17 Khác Nhau Như Thế Nào?
-

Bát Chuồn Gang Và Bát Chuồn Thép: Nên Chọn Loại Nào?
-

Cách Siết Bát Chuồn Đúng Cách, Hạn Chế Hỏng Ren
-

Cách Kiểm Tra Chất Lượng Ty Ren Trước Khi Nhận Hàng
-

Kích Thước Ty Ren Tán Chuồn Phổ Biến
-
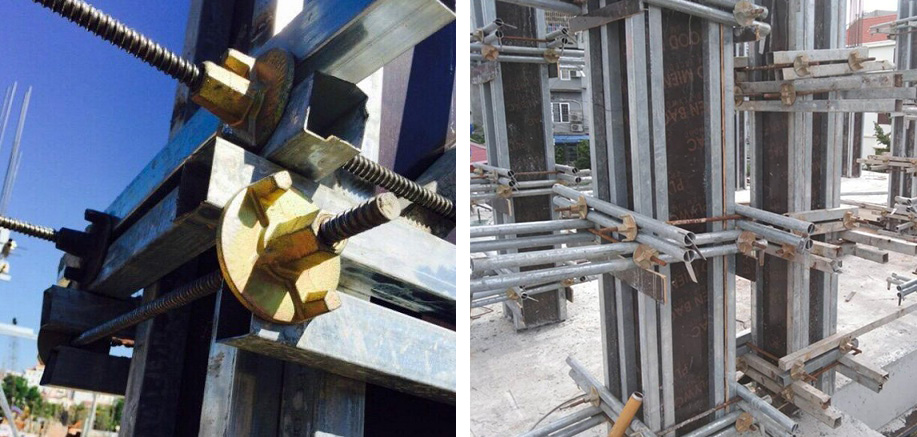
Ty ren bát chuồn dùng làm gì trong xây dựng?
-

Thi Công Cốp Pha Đúng Kỹ Thuật Giúp Công Trình Bền Chắc
-
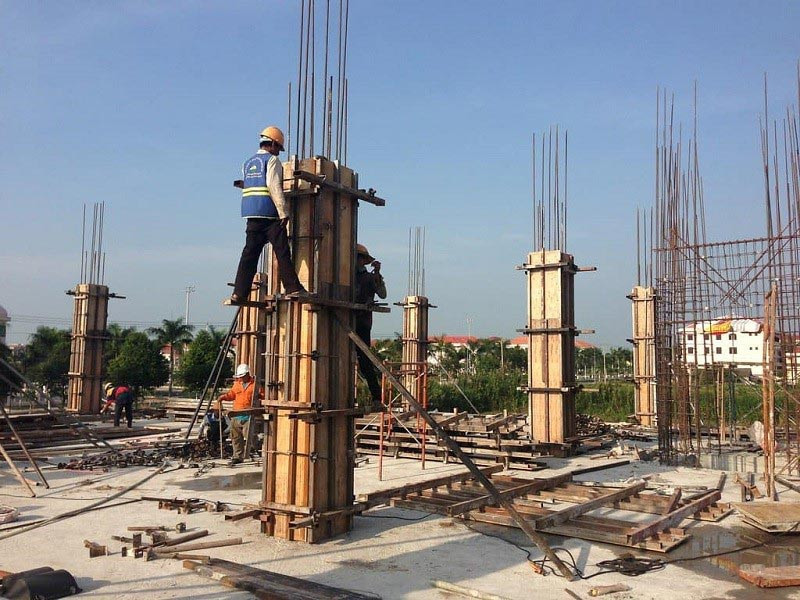
Kỹ Thuật Lắp Ghép Cốp Pha Sử Dụng Ty Ren Trong Thi Công Xây Dựng